

Возврат конденсата позволяет снизить расход подпиточной воды и сохранить часть тепловой энергии, уже затраченной на производство пара. Однако возвращать конденсат в котельную систему целесообразно только при подтвержденном качестве.
Загрязнения могут попадать в конденсат через теплообменное оборудование, технологические процессы, трубопроводы и другие элементы системы. При этом часть примесей растворяется в воде, а часть остается в виде взвесей, масел или других нерастворимых компонентов.
Поэтому контроль качества конденсата нельзя сводить к измерению одного показателя. На практике применяются разные методы, каждый из которых позволяет обнаруживать определенную группу загрязнений.
Зачем контролировать качество возвратного конденсата
Внешний вид конденсата не всегда позволяет сделать вывод о его качестве. Прозрачная вода может содержать растворенные соли, кислоты или щелочи, а незначительное количество масла или технологического продукта не всегда заметно визуально.
Если загрязненный поток продолжает поступать в систему возврата, примеси могут переноситься дальше — в сборные емкости, систему подготовки питательной воды и котельное оборудование.
Задача контроля качества состоит в том, чтобы своевременно выявить отклонение и получить сигнал о необходимости проверки потока.
В зависимости от характера возможного загрязнения могут применяться:
- контроль электрической проводимости;
- контроль мутности;
- методы обнаружения органических и масляных загрязнений;
- лабораторный анализ;
- комбинация нескольких способов контроля.
Выбор метода определяется особенностями конкретного объекта и составом потенциальных загрязнений.
Контроль растворимых примесей по электрической проводимости
Электрическая проводимость характеризует способность воды проводить электрический ток. Этот показатель изменяется при увеличении концентрации растворенных ионных веществ.
Таким способом можно фиксировать появление в конденсате ряда растворимых загрязнений, в том числе солей, кислот и щелочей.
Для подобных задач в системах GESTRA применяются средства кондуктометрического контроля, включая электроды серии LRG и соответствующие устройства обработки сигнала.
Подробнее оборудование для таких задач представлено в разделе средств контроля качества конденсата.
При этом рост проводимости сам по себе не показывает, какое именно вещество попало в воду. Он указывает на изменение состояния контролируемой среды и может служить основанием для дальнейшей проверки.
Поэтому кондуктометрический метод особенно полезен как средство оперативного обнаружения отклонений, но не заменяет химический анализ.
Контроль нерастворимых загрязнений
Не все загрязнения влияют на электрическую проводимость.
Например, масла, нефтепродукты, часть органических веществ и механические примеси могут практически не изменять этот показатель. Поэтому контроль только по проводимости не обеспечивает комплексной оценки качества конденсата.
Для обнаружения нерастворимых загрязнений могут применяться другие методы.
Контроль мутности
Измерение мутности позволяет фиксировать появление в потоке взвешенных частиц и некоторых эмульсий.
Метод может использоваться для выявления:
- механических загрязнений;
- продуктов коррозии;
- взвешенных частиц;
- отдельных видов эмульгированных загрязнений.
При этом мутность также является интегральным показателем: изменение сигнала, поступающего с оптического датчика, указывает на изменение качества среды, но не определяет точный химический состав загрязнения.
Контроль масел и органических примесей
На объектах, где существует риск попадания в конденсат масел, нефтепродуктов или технологической органики, могут применяться специализированные анализаторы.
Принцип действия таких приборов зависит от типа среды и контролируемого вещества. Это могут быть оптические, флуоресцентные и другие методы.
Такой контроль особенно актуален для производств, где пар используется в теплообменном оборудовании и существует вероятность проникновения технологического продукта через поврежденные поверхности теплообмена.
Почему одного метода может быть недостаточно
Разные методы контроля реагируют на разные свойства загрязнений.
| Метод контроля | Что позволяет обнаруживать | Основное ограничение |
|---|---|---|
| Электрическая проводимость | Растворенные ионные примеси | Практически не реагирует на масла и многие неионогенные вещества |
| Мутность | Взвеси, частицы, некоторые эмульсии | Не определяет растворенные соли и химический состав примеси |
| Специализированный контроль органики или масел | Определенные виды органических загрязнений | Подбирается под конкретную задачу и тип вещества |
| Лабораторный анализ | Более подробный состав воды | Не обеспечивает непрерывный контроль в реальном времени |
Поэтому на объектах с различными потенциальными источниками загрязнений может применяться комбинированный подход.
Например, контроль проводимости позволяет отслеживать растворимые примеси, а контроль мутности или специализированный анализатор — нерастворимые и органические загрязнения.
Такие методы не заменяют друг друга, а дополняют.
Как строится система контроля качества конденсата
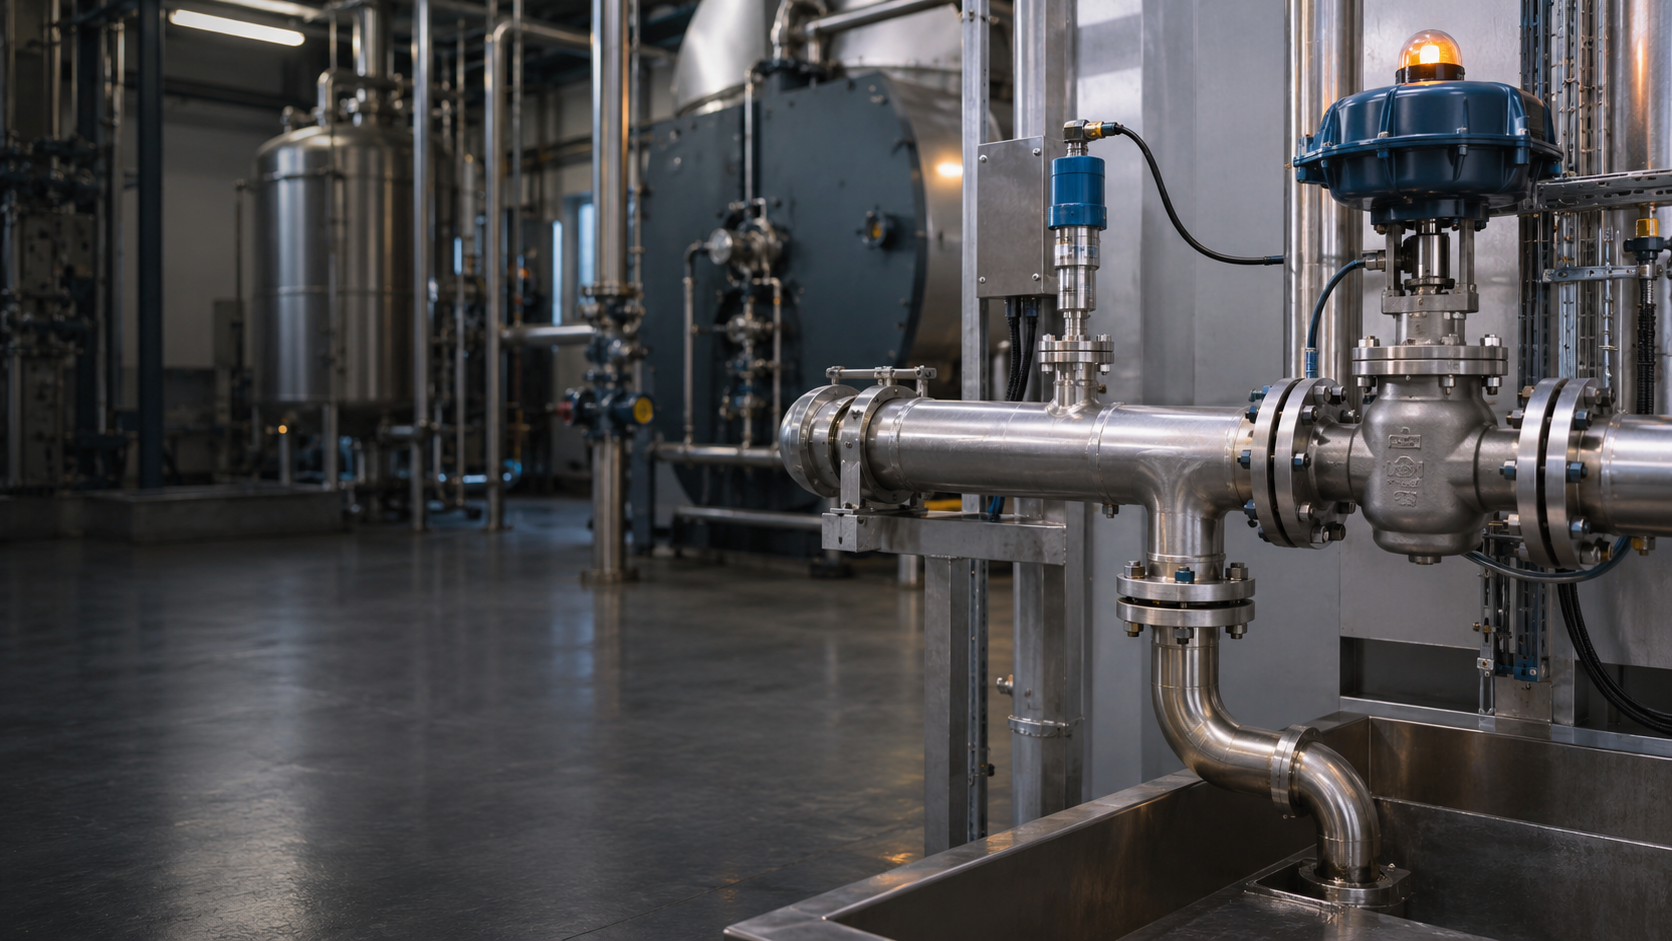
В общем виде система может включать измерительный прибор, устройство обработки сигнала, средства сигнализации и элементы автоматизации.
При нормальном состоянии конденсата система работает в штатном режиме. Если один из контролируемых параметров выходит за установленные для конкретного объекта пределы, оператор или система автоматизации получает соответствующий сигнал.
Дальнейшая логика определяется проектом котельной, требованиями к качеству воды и особенностями технологического процесса.
На одних объектах достаточно предупредительной сигнализации, на других предусматривается автоматическое изменение направления потока или дополнительные ступени проверки.
Конкретная схема всегда должна определяться проектной и эксплуатационной документацией.
Где особенно важен комплексный контроль
Необходимость расширенного контроля возрастает там, где конденсат контактирует с оборудованием, отделяющим паровую сторону от технологической среды.
К таким объектам могут относиться:
- пищевые производства;
- химические предприятия;
- нефтехимические объекты;
- производства с использованием моющих растворов;
- системы с большим количеством теплообменников;
- предприятия с несколькими независимыми источниками возвратного конденсата.
На подобных объектах характер возможного загрязнения может различаться, поэтому одинаковая система контроля подходит не всегда.
Специалисты ООО "АЛВАС Инжиниринг" при подборе оборудования учитывают параметры среды, особенности пароконденсатной системы, возможные источники загрязнения и требования конкретного объекта.
Непрерывный контроль и лабораторный анализ
Автоматические методы контроля и лабораторные исследования решают разные задачи.
Непрерывные измерительные системы позволяют быстро обнаружить изменение контролируемого параметра непосредственно во время работы оборудования.
Лабораторный анализ дает более подробную информацию о составе воды и позволяет определить характер загрязнения.
Поэтому эти подходы целесообразно рассматривать как взаимодополняющие.
Автоматический контроль помогает своевременно заметить отклонение, а лабораторные методы — установить его причину и подтвердить состав примесей.
Что учитывать при выборе метода контроля
Универсального датчика, который одинаково эффективно определяет все возможные загрязнения конденсата, не существует.
При выборе системы учитывают:
- какие вещества потенциально могут попасть в конденсат;
- являются ли они растворимыми или нерастворимыми;
- требуется ли непрерывный контроль;
- насколько критично быстрое обнаружение отклонения;
- какие методы предусмотрены проектной и эксплуатационной документацией;
- требуется ли интеграция контроля с системой автоматизации объекта.
Поэтому выбор оборудования выполняется применительно к конкретной пароконденсатной системе.
Часто задаваемые вопросы
Можно ли полностью контролировать качество конденсата только по электрической проводимости?
Нет. Электропроводность хорошо показывает изменение концентрации растворенных ионных примесей, но практически не позволяет выявлять масла, многие органические вещества и часть механических загрязнений.
Чем контроль мутности отличается от контроля электрической проводимости?
Проводимость реагирует прежде всего на растворенные ионы. Мутность связана с присутствием взвешенных частиц и некоторых эмульсий. Эти методы контролируют разные свойства среды.
Нужно ли использовать несколько датчиков одновременно?
Это зависит от потенциальных источников загрязнения. Если существует риск попадания примесей разного типа, может применяться несколько взаимодополняющих методов.
Заменяет ли автоматический контроль лабораторный анализ?
Нет. Автоматические системы предназначены, прежде всего, для оперативного выявления отклонений. Лабораторный анализ применяется для более подробного определения состава и причин загрязнения.
Как определить, какой способ контроля нужен для конкретного объекта?
Необходимо учитывать состав возможных загрязнений, характеристики конденсатной системы и требования проектной документации. Подбор приборов и логики работы системы выполняют индивидуально для конкретного объекта.