

Возврат конденсата в котельную схему оправдан только до тех пор, пока состав потока остается контролируемым. Стоит загрязнению проскочить в питательный тракт без своевременного обнаружения — и риск переносится на котел, арматуру, теплообменное оборудование и всю систему возврата.
Зачем контролировать электрическую проводимость
Контроль проводимости нужен для раннего выявления растворенных примесей в конденсате. Качество возвратного конденсата напрямую определяет качество питательной воды и допустимость его возврата в котел.
Чистый конденсат — ценный ресурс: он уже нагрет, экономит тепло, снижает расход подпиточной воды и реагентов на химводоподготовку. Но все эти преимущества работают только при условии, что конденсат не загрязнен технологической средой, химическими примесями или продуктами коррозии.
Если загрязненный конденсат попадает в систему возврата, запускается цепная реакция: перенос примесей в бак, деаэратор, питательный тракт и далее в котел. Проблема нарастает постепенно и по косвенным признакам обнаруживается далеко не сразу. Поэтому точку контроля целесообразно ставить до попадания потока в питательный тракт — пока загрязнение еще не разбавлено общим объемом.
Какие загрязнения выявляет контроль электрической проводимости
Контроль проводимости фиксирует наличие и рост растворенных ионогенных примесей. Он не определяет полный химический состав, но быстро отделяет нормальный режим от подозрительного.
Что может повышать проводимость конденсата:
- утечки через поврежденную поверхность теплообменников (пробой трубок, износ уплотнений);
- попадание жесткой воды из систем ГВС или отопления;
- моющие растворы от CIP-станций (щелочи, кислоты) — типичная ситуация на пищевых производствах;
- коррозионные продукты из конденсатопроводов и емкостей;
- смешение с загрязненным потоком на промежуточных участках.
Важное ограничение метода.
Проводимость «слепа» к неионогенным примесям — нефтепродуктам, молочным жирам и другой органике. Для таких сред необходимы дополнительные методы: датчики мутности, анализаторы общего органического углерода и др. Комбинированная система (проводимость + мутность) закрывает оба типа загрязнений.
Как GESTRA помогает обнаружить загрязнения до попадания в котел
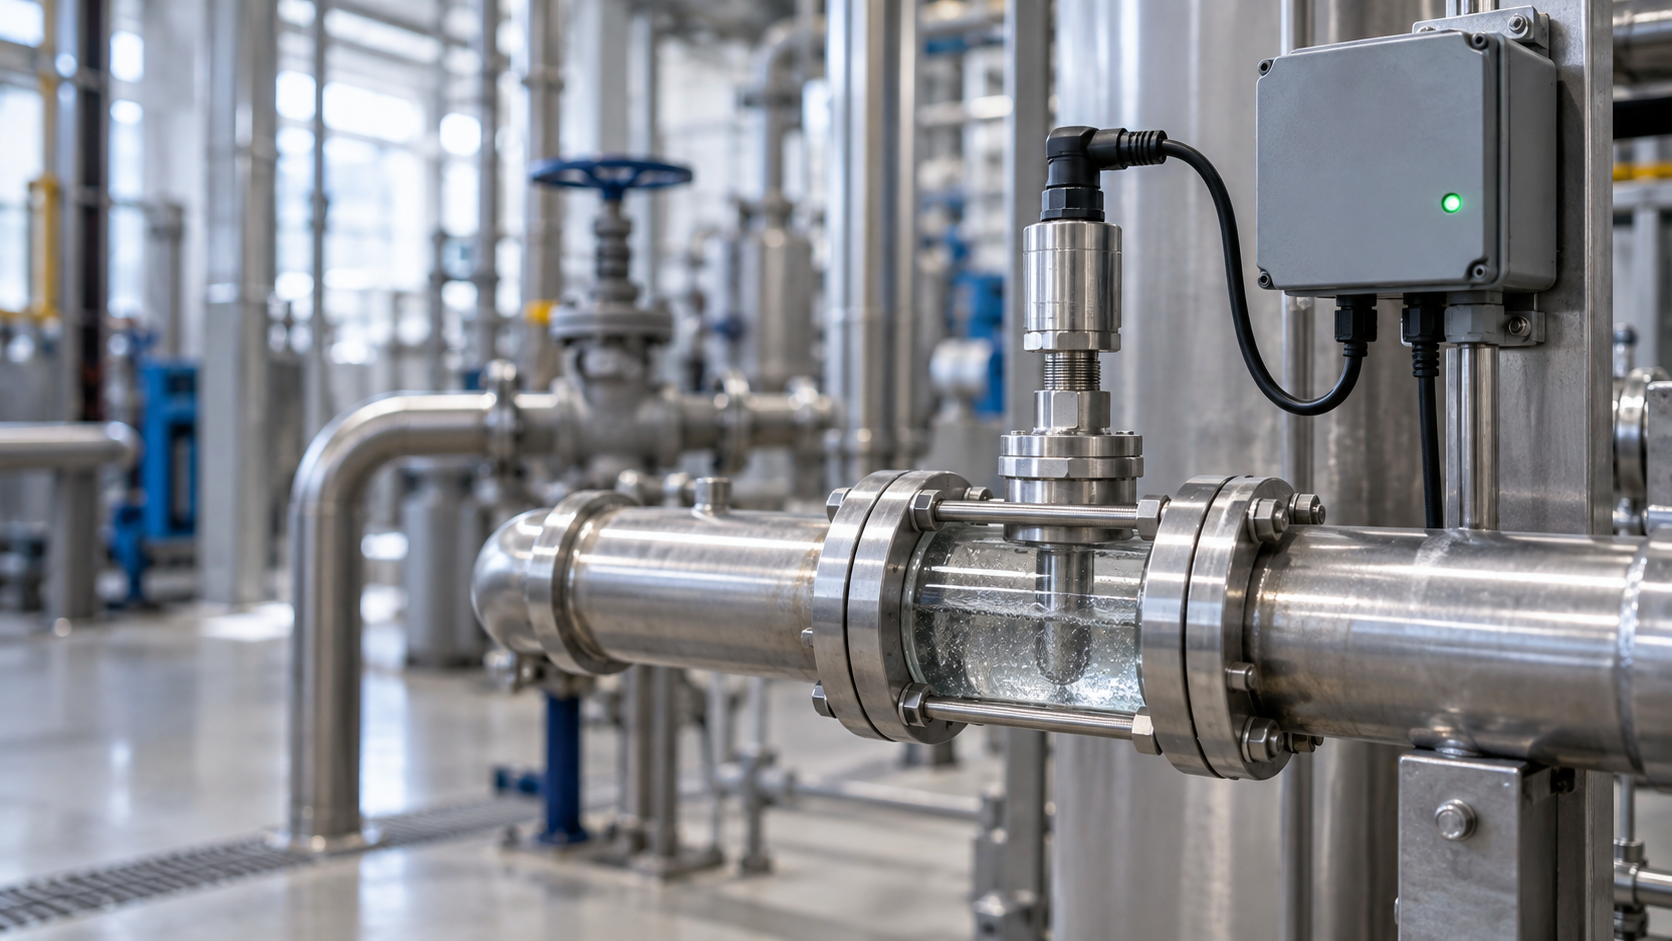
Для мониторинга проводимости возвратного конденсата применяется связка:
- электродный датчик LRG 16-9 — непрерывное измерение удельной электропроводности с автоматической температурной компенсацией;
- контроллер LRS 1-7 — обработка сигнала и формирование управляющего воздействия при превышении порога.
В нормальном режиме конденсат свободно возвращается в котельный тракт. При выходе проводимости за заданные пределы контроллер формирует сигнал, и автоматический трехходовой сбросной клапан перенаправляет поток в дренаж (или в отдельную емкость для анализа). Загрязненный конденсат не попадает в котел.
Такая схема особенно эффективна при разгерметизации теплообменного оборудования, когда в конденсат попадают щелочи или кислоты.
Где устанавливать точку измерения
Рекомендации по выбору места установки:
- до конденсатного бака или деаэратора — на линии возврата, а не после смешения;
- с учетом расстояния от насосов и арматуры (вибрации и турбулентность влияют на стабильность показаний);
- в схемах с несколькими ветвями — контрольные точки на каждой ветви для быстрой локализации неисправного аппарата;
- с байпасной линией для обслуживания электрода без остановки возврата конденсата.
Точка измерения — расчетная позиция, увязанная с гидравликой и режимом работы потребителей.
Что дает постоянный контроль качества
| Параметр | Возврат с контролем проводимости GESTRA | Возврат без контроля |
|---|---|---|
| Качество воды в возвратной линии | Подтверждается системой (LRG 16-9 + LRS 1-7) | Предполагается по косвенным признакам |
| Риск загрязнения питательной воды | Снижается за счет раннего выявления и автоматического отвода | Выше: загрязнение может попасть в тракт незаметно |
| Влияние на котел | Защита от возврата подозрительного потока | Вероятность заноса примесей в котловую схему |
| Расход подпиточной воды | Оптимизируется при подтвержденном качестве возврата | Часто растет из-за вынужденного отказа от возврата |
| Сохранение тепловой энергии | Выше при стабильном возврате чистого конденсата | Ниже при сбросе потока или аварийном ухудшении режима |
| Диагностика источника проблемы | Быстрее: отклонение фиксируется в линии | Сложнее: проблема выявляется уже по последствиям в котле |
Постоянный мониторинг нужен не для формального контроля, а для безопасного использования уже имеющегося в системе теплового ресурса.
Сравнение с альтернативными подходами
| Подход | Преимущества | Ограничения | Когда предпочтителен |
|---|---|---|---|
| Непрерывный контроль проводимости (GESTRA и аналоги) | Реальное время, автоматическая отсечка, интеграция в АСУ | Не видит органику и нефтепродукты | Системы с риском ионогенных утечек |
| Периодический лабораторный анализ | Точный химический состав | Задержка (часы/сутки), нет защиты в моменте | Детальная диагностика и периодический контроль |
| Только датчики мутности | Ловит органику и взвеси | Не показывает растворенные соли и кислоты | Производства с риском жиров/нефтепродуктов |
| Комбинированная система (проводимость + мутность) | Закрывает оба типа загрязнений | Выше стоимость и сложность | Пищевые, нефтехимические и смешанные объекты |
Непрерывный контроль проводимости и лабораторный анализ не конкурируют, а дополняют друг друга: первый защищает в реальном времени, второй дает детальную картину состава.
Часто задаваемые вопросы
Какие значения проводимости считаются нормой для чистого конденсата?
Чистый паровой конденсат имеет очень низкую электропроводность. Конкретные пороги срабатывания определяются проектом и настраиваются на объекте. Универсальной цифры нет.
Нужно ли охлаждать конденсат перед измерением?
Электрод LRG 16-9 работает с автоматической температурной компенсацией и позволяет измерять при рабочей температуре. При температурах, близких к кипению, нужно учитывать риск парообразования в зоне измерения.
Нужно ли останавливать линию для обслуживания датчика?
При наличии байпасной линии — нет. Электрод можно извлечь для очистки или поверки без прекращения возврата.
Может ли система определять нефтепродукты?
Нет. Для неионогенных примесей применяются датчики мутности, которые устанавливаются параллельно и работают через тот же контроллер и сбросной клапан.
Чем непрерывный контроль отличается от лабораторного анализа?
Лаборатория дает точный состав, но с задержкой. Система GESTRA фиксирует отклонение в момент возникновения и не допускает загрязненный поток в котел. Оба метода лучше использовать совместно.